¿Qué apartamento elegir en La Pobla de Lillet para una familia o un grupo?

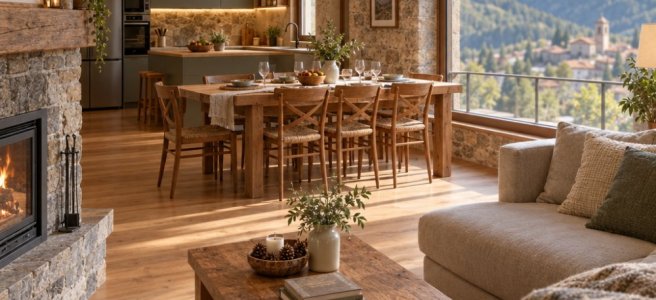
Tres perfiles de alojamiento cubren la mayoría de estancias familiares y de grupo en La Pobla de Lillet: un apartamento familiar, un tríplex amplio para grupos y un alojamiento adaptado para personas con movilidad reducida. La elección depende menos de la etiqueta “apartamento” que del número de viajeros, la autonomía que necesite cada persona y el tipo de plan previsto en el Alt Berguedà.

La capacidad real va más allá del número de camas

Una familia de cuatro personas puede buscar una distribución sencilla, con dormitorios que permitan mantener horarios distintos y una cocina donde preparar desayunos o cenas. Un grupo de seis, ocho o más viajeros suele necesitar otra lógica: zonas comunes amplias, espacio para equipaje y una distribución que no obligue a convertir cada comida o cada descanso en una operación logística.

El número de plazas anunciado es el primer filtro, pero no resuelve toda la decisión. Dos alojamientos con capacidad similar pueden ofrecer experiencias muy diferentes si uno concentra las estancias en una sola planta y otro se organiza en varios niveles. En viajes con niños pequeños, personas mayores o equipaje voluminoso, las escaleras, los accesos y la cercanía entre dormitorios cuentan tanto como la superficie total.

Para un grupo que quiere compartir tiempo dentro del alojamiento, un tríplex de más de 150 metros cuadrados puede encajar mejor que varias unidades separadas. Permite conservar un espacio común para comer, conversar o planificar excursiones sin renunciar a áreas de descanso diferenciadas. Esa amplitud pierde peso si el viaje se centra casi por completo en actividades fuera del pueblo y cada viajero busca una estancia breve e independiente.

¿Cuándo elegir un tríplex para una estancia en grupo?

El tríplex tiene sentido cuando varias personas viajan bajo una misma reserva y quieren convivir durante dos o más noches. Familias extensas, grupos de amistades y celebraciones de tamaño contenido suelen valorar que la estancia sirva también como punto de encuentro. La alternativa de reservar habitaciones o apartamentos distintos obliga a coordinar llaves, desayunos y horarios desde el primer día.

Hay una cuestión práctica que merece una respuesta clara: un alojamiento distribuido en tres plantas ofrece separación, pero requiere movilidad entre niveles. Para viajeros sin limitaciones puede ser una ventaja, ya que reparte el ruido y da intimidad a cada núcleo familiar. Para una persona que use silla de ruedas, tenga dificultad para subir escaleras o necesite que dormitorio, baño y cocina estén próximos, esa misma distribución puede descartar la opción.

También importa la duración. En una noche, la prioridad suele ser ubicación y disponibilidad. A partir de un fin de semana, la cocina, el salón y los metros útiles influyen más en la comodidad. Quien reserve para puentes, vacaciones escolares o la temporada de nieve debe consultar la ocupación con antelación, porque las fechas de mayor demanda reducen el margen para elegir distribución.

Accesibilidad: qué comprobar antes de confirmar

La palabra “accesible” puede significar cosas distintas según el establecimiento. Un acceso sin escalones no garantiza por sí solo que una persona en silla de ruedas pueda utilizar el baño, pasar por las puertas o cocinar con autonomía. La información relevante debe concretar el recorrido desde la entrada, la planta donde se ubican las estancias principales y la adaptación de baño, dormitorio y cocina.

En La Pobla de Lillet existe un apartamento con esas tres zonas adaptadas. Según explican desde Pirineu Turístic, el alojamiento dispone de baño, dormitorio y cocina preparados para personas con movilidad reducida. Es un dato más útil que una descripción genérica, porque permite a la familia valorar si la persona que requiere adaptación podrá participar en la vida diaria del viaje sin depender de traslados continuos.

Antes de pagar una reserva, es recomendable trasladar las necesidades concretas: uso de silla manual o eléctrica, acompañamiento, necesidad de espacio de giro o requerimientos de descanso. La respuesta escrita evita interpretaciones posteriores y ayuda a elegir sin basarse únicamente en fotografías. Si viajan varias generaciones, la accesibilidad puede ser decisiva aunque solo una persona tenga una necesidad específica.

Jardines Artigas y el Tren del Ciment condicionan el plan

La Pobla de Lillet atrae a visitantes que quieren combinar alojamiento y actividades cercanas. Los Jardines Artigas y el Tren del Ciment forman parte de los recorridos más conocidos del municipio, mientras que el entorno del Alt Berguedà amplía las opciones de naturaleza y montaña. Alojarse en el pueblo simplifica las salidas cortas y permite regresar entre actividades para descansar, comer o cambiarse de ropa.

Este detalle modifica qué apartamento interesa. Una familia que prioriza visitas culturales y desplazamientos breves puede preferir una base funcional y bien organizada. Un grupo que planea pasar tardes largas dentro, cocinar y reunirse después de una excursión tenderá a valorar más los espacios comunes. No hay una respuesta universal: el mejor alojamiento es el que elimina fricciones del itinerario real, no el que acumula más prestaciones en una descripción.

La estación también altera las prioridades. En verano se agradece disponer de un lugar cómodo tras caminar o visitar el entorno. En otoño, las rutas y la búsqueda de setas alargan las jornadas al aire libre. En invierno, el acceso, la ropa de abrigo y los desplazamientos pesan más en la planificación. Reservar con el calendario de actividades delante reduce cambios de última hora.

Reserva directa y datos que hay que pedir

Una consulta bien planteada acelera la elección. El viajero puede indicar las fechas, el número de adultos y niños, si viaja con mascota, si requiere adaptación y si el grupo necesita estar en una misma vivienda. Con esos datos, el propietario puede confirmar disponibilidad y proponer la unidad que corresponde a la composición del viaje, sin que el cliente tenga que descifrar nombres comerciales o configuraciones poco claras.

También interesa preguntar qué incluye el precio final, las condiciones de entrada y salida, la política para mascotas y la documentación de la vivienda turística. Las licencias oficiales importan porque identifican un alojamiento regulado y permiten diferenciar una oferta profesional de un anuncio incompleto. Una reserva directa facilita además resolver dudas sobre distribución, acceso y equipamiento antes de llegar.

Para quien busque asesoramiento sobre estos tres perfiles de estancia en La Pobla de Lillet, Pirineu Turístic puede aclarar qué apartamento se ajusta a cada grupo y confirmar los requisitos concretos de la reserva. La recomendación útil nace de cruzar fechas, composición del grupo y necesidades de movilidad, no de escoger automáticamente la vivienda con más plazas.

El error de reservar solo por el precio por noche

Comparar únicamente una tarifa puede llevar a elegir una opción insuficiente o sobredimensionada. En una estancia de grupo, el coste debe mirarse junto a la capacidad práctica, la posibilidad de cocinar, la distribución de baños y dormitorios y el ahorro de desplazamientos que aporta una buena ubicación. Un apartamento más amplio puede compensar si evita reservar dos unidades; uno familiar puede ser más razonable si el grupo es reducido.

La comparación también ha de hacerse sobre la misma base: mismas fechas, mismo número de personas y mismas necesidades. Una tarifa de temporada baja no sirve para calcular un puente, una semana de vacaciones o una escapada vinculada a eventos locales. El precio final confirmado para una ocupación concreta es la referencia válida, especialmente si hay mascotas o necesidades de accesibilidad.

Preguntas frecuentes

¿Un grupo grande necesita reservar más de un apartamento?

Depende de la capacidad y de la distribución disponible. Un tríplex amplio puede reunir a un grupo en una sola vivienda, mientras que en otras fechas será necesario dividir la reserva.

¿Qué alojamiento elegir si viaja una persona con silla de ruedas?

Hay que priorizar un apartamento con baño, dormitorio y cocina adaptados, y confirmar directamente las necesidades de movilidad antes de reservar.

¿Con cuánta antelación hay que reservar en La Pobla de Lillet?

Para puentes, vacaciones escolares y periodos de alta afluencia, reservar con antelación ofrece más opciones de distribución. En fechas menos solicitadas, la disponibilidad puede ser más flexible.
Cuando las modas rozan la esencia: un baile delicado

Cuando las modas rozan la esencia: un baile delicado

Cuando las modas rozan la esencia: un baile delicado

Imagina una pequeña tienda de ropa en el corazón de una ciudad que crece sin pausa. La propietaria escucha cómo sus clientes van y vienen hablando de prendas sostenibles, tejidos inteligentes o colores «que hablan al alma». Al tiempo que siente la presión por integrar estos elementos, también sabe que su clientela valora ese sello único que ha construido con los años. ¿Hasta dónde puede ceder a las corrientes de consumo sin desdibujar esa personalidad palpable en cada estantería?

En 2026, el comercio minorista se enfrenta a un reto no nuevo pero sí más complejo: adaptar productos y servicios a tendencias fugaces sin perder identidad propia. Para navegar esta sutil frontera, conviene abordar varias claves.

  • Conocer tu ADN comercial: Antes de permitir que una moda se infiltre en tu oferta, es crucial entender qué rasgos te definen. Por ejemplo, si vendes artesanía local, aplicar tecnología digital para personalizar productos puede ser enriquecedor siempre que respete el carácter artesanal y la historia detrás.
  • Filtrar con criterio: No todas las tendencias encajan ni aportan valor real. La incorporación del “fast retail” inteligente —que aprovecha datos para ajustar inventarios— puede ser útil solo si se adapta a tu ritmo y no sacrifica calidad ni exclusividad.
  • Comunicar con transparencia: El consumidor contemporáneo valora cuando una marca explica por qué adopta ciertas novedades o por qué decide mantenerse fiel a ciertas prácticas. Este diálogo sincero fortalece la conexión y evita percepciones de oportunismo.
  • Apostar por la experimentación controlada: Introducir nuevas ideas a pequeña escala permite medir reacciones sin comprometer la esencia global. Un ejemplo reciente son las pruebas piloto con empaques biodegradables diseñados solo para ciertos productos estrella antes de generalizarlos.

No es fácil conjugar lo presente y lo propio; muchas veces implica revisar prejuicios internos sobre lo tradicional versus lo innovador. A veces, incluso marcas grandes encuentran contradicciones entre su imagen histórica y el impulso de renovar catálogo o prácticas. En este sentido, consultar referencias externas puede ayudar a entender enfoques alternativos sobre este equilibrio como plantea esta reflexión profesional.

Así pues, mantener un pie firme en la identidad mientras otro danza con las nuevas corrientes no es fórmula exacta sino ejercicio constante de atención fina y adaptación consciente. Cada paso dado condiciona no sólo el presente inmediato sino también cómo serán recordadas esas voces comerciales dentro de unos años.

Coderas termoadhesivas: reparar sin uniformar la prenda

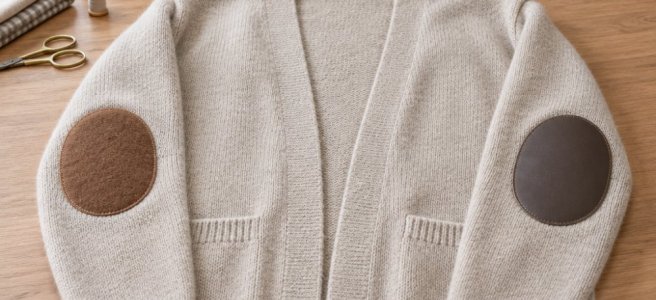
«Las coderas termoadhesivas solo sirven para disimular un agujero»: la objeción parte de una idea bastante limitada de la reparación textil. Una codera bien elegida no oculta un desperfecto sin más; refuerza una zona sometida a roce continuo y puede integrarse en el aspecto de una chaqueta, un jersey o una sudadera sin convertirla en una prenda improvisada.

El problema aparece cuando se trata cualquier reparación como si fuera idéntica. Pegar un cuadrado genérico sobre un codo desgastado puede resolver la urgencia, pero rara vez respeta la caída de la prenda, su grosor o el uso que va a soportar. Las coderas y rodilleras termoadhesivas de otros materiales responden precisamente a esas diferencias: no todas las prendas piden el mismo acabado ni todas se deterioran de la misma manera.

El desgaste del codo no es un defecto aislado

Los codos concentran fricción contra mesas, apoyabrazos, mochilas y superficies de trabajo. En una chaqueta infantil, el desgaste puede llegar después de una temporada escolar intensa; en un jersey de punto, basta una zona afinada para que el tejido empiece a abrirse. Las rodillas reciben un trato todavía más severo en pantalones de niños, ropa de ocio o prendas utilizadas en tareas que obligan a agacharse con frecuencia.

Esperar a que aparezca un agujero es una mala costumbre. Cuando las fibras ya se han roto, la pieza reparadora tiene que estabilizar un borde irregular y una zona debilitada alrededor. Si se interviene al detectar brillo, adelgazamiento o pérdida de pelo en el tejido, la codera actúa como refuerzo antes de que el daño avance.

La reparación preventiva tiene además una consecuencia concreta: evita que una prenda en buen estado general quede relegada por un único punto deteriorado. Esa lógica es especialmente válida en prendas de abrigo, uniformes escolares o pantalones que todavía conservan bien la cintura, las costuras y el color.

Material, tacto y aspecto condicionan la elección

Las prendas no necesitan una reparación idéntica ni admiten cualquier textura. Un material con una presencia más firme puede funcionar bien en una chaqueta estructurada, mientras que un acabado más flexible encaja mejor en sudaderas, prendas informales o tejidos que acompañan mucho el movimiento del brazo. Elegir solo por el color suele acabar mal: una pieza puede combinar cromáticamente y, sin embargo, resultar demasiado rígida, demasiado gruesa o visualmente ajena al tejido base.

LECCO agrupa sus coderas y rodilleras termoadhesivas de otros materiales para reparar y reforzar prendas con acabados distintos a los modelos textiles más convencionales. Esta variedad tiene sentido en mercería porque una persona puede buscar una reparación discreta para un cárdigan, mientras otra necesita dar continuidad a una chaqueta de uso frecuente o proteger las rodillas de un pantalón infantil.

También influye el tamaño. Una pieza pequeña puede bastar para cubrir el inicio de un roce, pero se queda corta cuando el tejido está debilitado en una superficie amplia. Una codera demasiado grande, a su vez, puede restar movilidad o alterar la proporción de una manga estrecha. No hay mérito en sobredimensionar una reparación: la pieza tiene que cubrir la zona comprometida y asentarse con naturalidad.

La plancha fija el adhesivo, pero no corrige errores

El sistema termoadhesivo simplifica la aplicación al evitar aguja e hilo, aunque no elimina la necesidad de preparar bien la prenda. La superficie debe estar limpia, seca y extendida sobre una base firme. Las arrugas bajo la codera quedan fijadas junto con ella, y una zona con restos de apresto, suciedad o humedad dificulta la adherencia.

La posición merece unos segundos de atención. En una manga, el centro de la codera ha de coincidir con el punto donde realmente apoya el codo, no con una marca tomada mientras la prenda está estirada sobre una mesa. En los pantalones ocurre algo parecido: la rodillera debe colocarse teniendo en cuenta la curvatura de la pierna y el área de roce al arrodillarse. Una colocación demasiado baja o desplazada se nota desde el primer uso.

La plancha aporta calor y presión para activar el adhesivo, pero cada tejido tolera una temperatura distinta. Las prendas delicadas, con estampados sensibles o con fibras que reaccionan mal al calor requieren prudencia y una prueba previa en una zona poco visible. Forzar la temperatura para “asegurar” el pegado puede dejar una marca brillante o deformar el tejido, un error mucho más difícil de resolver que el desgaste inicial.

Reparar también puede cambiar el carácter de una prenda

Hay una resistencia comprensible a llevar una prenda reparada porque durante años se ha asociado el remiendo a la precariedad o a una solución temporal. Esa percepción ya no encaja del todo con el uso real de las aplicaciones textiles. Una codera puede aportar contraste, reforzar una estética universitaria o dar un aire más funcional a una prenda cotidiana, siempre que no se coloque como un parche de emergencia sin relación con el conjunto.

La diferencia entre reparar y estropear está en tratar la pieza como parte del diseño. Dos coderas colocadas de forma simétrica permiten recuperar una sola manga dañada sin crear un desequilibrio visual. En pantalones infantiles, aplicar ambas rodilleras aunque solo una presente desgaste reparte la protección y evita tener que intervenir de nuevo al poco tiempo.

«Las coderas termoadhesivas solo sirven para disimular un agujero» deja de sostenerse cuando la reparación se plantea antes de que la prenda esté perdida, se escoge un material coherente y se aplica con atención al uso real de codos y rodillas.

Alargador de espalda baja para vestidos de espalda abierta

La asesora de una tienda de lencería detecta pronto una situación recurrente: el sujetador elegido ofrece la talla, la sujeción y la forma adecuadas, pero su cierre queda visible al probar un vestido con la espalda muy abierta. No se trata de cambiar necesariamente de sujetador ni de recurrir a una prenda interior específica para una sola ocasión. El alargador de espalda baja permite modificar la posición del cierre para que quede por debajo del escote posterior de la prenda.

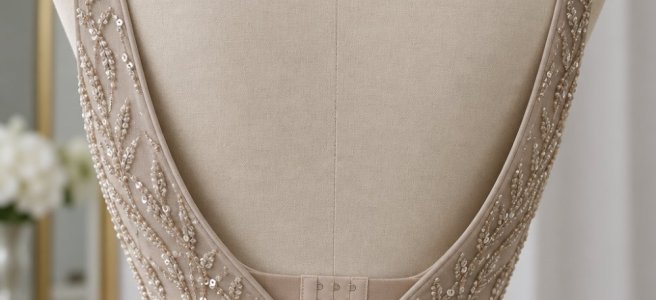
Este accesorio responde a una necesidad muy concreta dentro de la corsetería: mantener el sujetador habitual mientras se adapta su recorrido a una espalda más descubierta. Dalay fabrica el alargador de espalda baja para sujetador como complemento destinado a desplazar el punto de cierre y dejar libre una zona que, con un sujetador convencional, quedaría ocupada por la banda trasera.

Su uso aparece sobre todo en vestidos de fiesta, prendas de ceremonia, monos de verano y diseños con espalda en U, espalda redondeada o aberturas profundas. También tiene sentido en algunas blusas de tejido ligero, donde una banda de sujetador situada demasiado arriba puede marcarse bajo la tela incluso sin que el escote sea especialmente pronunciado.

Un accesorio pensado para cambiar el recorrido del cierre

El funcionamiento de un alargador de espalda baja parte de un principio sencillo: se conecta al cierre existente del sujetador y prolonga su recorrido hasta una posición inferior. El sujetador conserva sus copas, tirantes y estructura originales; lo que se modifica es el trayecto de la parte posterior. Esta diferencia explica por qué el accesorio no sustituye a una prenda de lencería ni corrige el ajuste de las copas. Su tarea es resolver la convivencia entre un sujetador que ya funciona y una espalda que queda demasiado expuesta.

En la práctica, la usuaria coloca el adaptador en los corchetes del sujetador antes de vestir la prenda exterior. El cierre desciende y se sitúa en una zona menos visible. La operación requiere comprobar que la banda no quede torcida y que el alargador acompañe el contorno corporal sin generar puntos de presión. Una colocación rápida pero descuidada puede alterar la caída de la espalda del vestido o hacer que el sujetador se desplace durante el uso.

La elección de un modelo compatible con el tipo de cierre es importante. Los sujetadores no emplean todos el mismo número de corchetes, la misma separación ni el mismo ancho de banda. En corsetería, unas diferencias de pocos milímetros entre filas de corchetes bastan para impedir un encaje correcto. Antes de usar el accesorio para una celebración, es preferible hacer una prueba completa con el sujetador y la prenda exterior, incluyendo movimientos normales como levantar los brazos, sentarse o girar el torso.

Vestidos que dejan el cierre a la vista

El alargador de espalda baja se asocia con frecuencia a los vestidos de invitada, pero su campo de uso no se limita a ceremonias. Una prenda de punto fino con espalda amplia, una camiseta con abertura posterior o un top cruzado pueden plantear el mismo problema. El escote posterior de estas prendas no siempre llega hasta la cintura: a veces basta con que baje unos centímetros respecto a la posición habitual del cierre para que este se vea.

El grado de apertura de la espalda determina si este tipo de complemento es suficiente. En un vestido cuyo escote acaba por encima de la zona lumbar, desplazar el cierre puede ofrecer una solución limpia sin cambiar de lencería. Si la abertura llega mucho más abajo, el sujetador convencional puede dejar de ser compatible incluso con un adaptador, porque las bandas laterales, los tirantes o la propia estructura de las copas siguen necesitando apoyo en posiciones determinadas.

También influye el tejido. Un satén fino, una viscosa fluida o un punto elástico delatan con facilidad cualquier relieve bajo la prenda. Las telas con forro, volumen o drapeado suelen tolerar mejor la presencia de un complemento adicional. Esta comprobación no responde solo a una cuestión estética: si el vestido tira hacia arriba al caminar o al sentarse, puede arrastrar consigo la posición del sujetador y modificar el ajuste inicial.

La prueba de conjunto evita ajustes improvisados

Muchas incidencias aparecen porque el alargador se prueba de manera aislada. El sujetador parece encajar, el vestido parece cerrar y, sin embargo, el conjunto cambia al llevarlo durante varias horas. Una prueba breve debe incluir la prenda exterior cerrada, los zapatos previstos y una postura natural. La altura del calzado modifica la posición de la pelvis y la espalda; en vestidos largos o ajustados, esa variación puede afectar a cómo descansa la tela sobre el cierre desplazado.

La talla habitual del sujetador también importa. Un contorno que ya queda muy ajustado puede transmitir demasiada tensión al accesorio, mientras que un sujetador de banda floja puede perder estabilidad al bajar el punto de cierre. El alargador de espalda baja no está diseñado para compensar una talla equivocada. Si las copas se desplazan, los tirantes se caen o la banda sube de forma constante hacia los omóplatos, el origen está en el ajuste de la prenda interior y no en la abertura del vestido.

La prueba sirve además para valorar la relación entre el diseño de la espalda y los tirantes. Algunos vestidos descubren únicamente la zona central y permiten mantener los tirantes convencionales. Otros dejan visibles los hombros o incorporan cortes laterales que hacen necesaria otra configuración. En esos casos, un alargador de espalda baja puede combinarse con una selección distinta de sujetador, pero no elimina las limitaciones propias del patrón de la prenda exterior.

Cuándo funciona mejor que comprar un sujetador específico

Para una persona que ya dispone de un sujetador cómodo y bien ajustado, el accesorio ofrece una adaptación puntual. Esta circunstancia es común cuando surge un evento concreto o cuando un vestido de temporada requiere una espalda más libre que la ropa de diario. En lugar de buscar una prenda nueva con una forma de copa distinta, puede mantenerse una referencia conocida y modificar únicamente la posición del cierre.

La utilidad es mayor cuando el vestido necesita conservar una sujeción reconocible. Algunas usuarias encuentran que los sujetadores adhesivos o las copas sin banda no ofrecen la estabilidad deseada, especialmente con tallas de copa medias o altas. El alargador permite seguir usando una estructura con banda, copas y tirantes, aunque la banda se sitúe más abajo. Esa continuidad ayuda a prever cómo responderá el conjunto durante una comida larga, un baile o un trayecto en coche.

El accesorio también evita destinar un sujetador de uso ocasional a cada prenda con espalda abierta. Su papel es limitado y concreto, pero precisamente ahí reside su interés: adapta una prenda existente sin intervenir sobre el vestido ni alterar sus costuras. No debe utilizarse como sustituto de arreglos de confección cuando la espalda del vestido necesita pinzas, ajustes de hombro o cambios de talla.

Un complemento de corsetería para usos muy definidos

Dentro del catálogo de accesorios de corsetería, el alargador de espalda baja ocupa una posición distinta a la de los alargadores convencionales de contorno. Los modelos destinados a ampliar la banda del sujetador buscan aportar holgura cuando el cierre aprieta o cuando hay cambios corporales temporales. El modelo para espalda abierta no persigue ganar centímetros de contorno como finalidad principal, sino bajar la ubicación del cierre para hacerlo compatible con un patrón de prenda concreto.

Esta distinción ayuda a elegir el accesorio adecuado antes de vestirlo. Si la molestia procede de una banda excesivamente ceñida, la solución se relaciona con el contorno. Si el problema aparece porque el vestido descubre la espalda, el punto de partida es el recorrido del cierre. Son necesidades diferentes, aunque ambas se resuelvan mediante piezas pequeñas que se incorporan al sujetador sin coser.

La experiencia de uso depende de tratar el alargador como parte del conjunto y no como un añadido de última hora. Sujetador, vestido, escote, tipo de tejido y movimiento corporal intervienen en el resultado. Cuando esas piezas encajan entre sí, la espalda abierta mantiene el diseño previsto y la prenda interior continúa cumpliendo su función de soporte.

La trampa invisible de querer caer bien a todos

La trampa invisible de querer caer bien a todos

La trampa invisible de querer caer bien a todos

Imagina una marca que intenta bailar al ritmo de cada uno de sus consumidores. Cambia su mensaje para agradar a un grupo, modifica su oferta para otro, y adapta su imagen según la última tendencia social que parece atraer a muchas personas. En esa búsqueda frenética por ser aceptada por todos, ¿qué pierde realmente? Este fenómeno —tan común hoy en día— no es solo un reto comercial; es también un dilema identitario.

Aunque pueda sonar tentador intentar seducir a cualquier tipo de cliente, la realidad nos muestra que ese «atractivo universal» suele diluir la esencia de una marca y desorientar a quienes alguna vez se sintieron conectados con ella. La necesidad imperiosa por mantenerse vigente o ganar cuota de mercado puede conducir, irónicamente, al efecto contrario: el desapego paulatino.

Un ejercicio habitual consiste en observar cómo las marcas mutan rápidamente para abrazar causas sociales o tendencias emergentes sin una reflexión profunda ni un compromiso real. Esta flexibilidad extrema puede tener el efecto adverso de crear desconfianza frente a una audiencia cada vez más crítica y exigente con la autenticidad y coherencia. En 2026, donde la transparencia no es opcional sino obligatoria, esta superficialidad puede resultar fatal.

Por otro lado, el intento constante de complacer limita la capacidad creativa y estratégica. Al tratar de no alienar a ninguna audiencia se termina por definir muy poco qué representa esa marca; su mensaje se vuelve difuso y poco memorable. Por eso, algunas voces dentro del ámbito comercial empiezan a reivindicar el valor del “no gustar a todo el mundo” como una fórmula para construir comunidades más sólidas y genuinas.

Curiosamente, esta idea está lejos de ser simplista porque implica riesgos: segmentar implica renunciar y asumir posibles pérdidas inmediatas. Sin embargo, esa renuncia consciente puede funcionar como filtro natural que fortalece vínculos reales con ciertos grupos más fieles y comprometidos. A largo plazo, esta fidelidad genuina suele traducirse en rentabilidad sostenible. No obstante, encontrar ese equilibrio exige un entendimiento profundo del consumidor contemporáneo y sus múltiples facetas.

En paralelo, la evolución tecnológica ha hecho posible personalizar experiencias hasta niveles sorprendentes —desde propuestas hipersegmentadas hasta comunicación adaptativa basada en inteligencia artificial— pero nada sustituye la coherencia humana detrás de una historia bien contada. Con frecuencia veo empresas que confían demasiado en algoritmos para detectar preferencias cuando lo esencial sigue siendo comprender las motivaciones emocionales que mueven decisiones.

Piénsese además en cómo ciertas marcas han decidido mantener posturas firmes ante distintos debates culturales o ambientales aunque eso implique perder parte del mercado potencial. Estos movimientos polarizantes parecen contradecir la lógica tradicional del negocio pero demuestran que tener voz propia tiene valor incluso cuando se corre el riesgo de no agradar a todos.

No podemos ignorar que algunas industrias o sectores requieren ciertos ajustes constantes porque sus públicos son absolutamente heterogéneos —por ejemplo el retail o productos masivos—; sin embargo esto tampoco justifica abandonar principios básicos ni estrategias diferenciadoras. De hecho la segmentación inteligente sigue siendo clave para muchas compañías que entienden que no todas las audiencias añoran exactamente lo mismo.

Es lógico sentir miedo al rechazo o anhelar aceptación universal en un entorno tan competitivo e incierto como el actual pero quizá convenga contemplar otra perspectiva: ¿y si gustar a unos pocos verdaderamente importa más? Dicho con otras palabras, el desafío podría residir menos en multiplicar targets y más en profundizar relaciones genuinas e incómodas con quienes sí importan realmente.

Elegir una máquina Ducale de café para la oficina

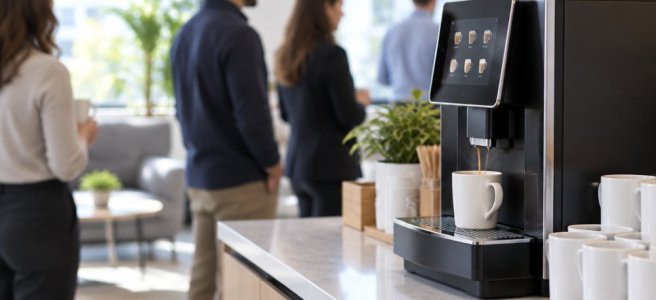
A media mañana, la zona de descanso de una oficina concentra correos urgentes, conversaciones breves y una sucesión de cafés preparados casi sin pausa. Si la máquina tarda demasiado, exige manipulaciones incómodas o se queda sin producto con frecuencia, ese pequeño punto de encuentro se convierte en una fuente de interrupciones. Bages Vending incorpora, entre sus máquinas de café para empresas, equipos Ducale orientados a resolver esta rutina en espacios profesionales.

Elegir una máquina no consiste únicamente en decidir dónde colocarla. La elección afecta al tipo de café disponible, al tiempo que emplean las personas en servirse y a las tareas que alguien tendrá que atender después: limpieza, reposición y seguimiento del equipo. Una oficina pequeña, una nave con turnos o una sede con visitas frecuentes plantean necesidades distintas, aunque todas compartan el mismo gesto: pulsar un botón durante una pausa.

El número de usuarios marca el ritmo de uso

La primera referencia es la cantidad de personas que utilizarán la máquina a lo largo de la jornada. Un despacho con una plantilla reducida puede tener un consumo repartido y tranquilo, mientras que una oficina con equipos comerciales o administrativos concentra muchas solicitudes entre las nueve y las once de la mañana, tras la comida o antes de una reunión.

También importa cómo se organiza el trabajo. En un centro industrial, los cambios de turno generan picos de uso en pocos minutos. En una oficina con horarios flexibles, el consumo puede distribuirse durante muchas horas. No se trata de calcular cada café al milímetro, sino de detectar si varias personas necesitarán el equipo a la vez y si la máquina mantendrá un servicio fluido durante esos momentos.

La ubicación participa en esa decisión. Instalarla junto a una sala de reuniones facilita atender a visitas, pero puede quedar lejos de una parte de la plantilla. Colocarla en una zona común concentra el uso y simplifica la reposición. El espacio disponible, la cercanía a una toma eléctrica y la facilidad para acceder al equipo cuando necesita atención forman parte de una elección práctica.

Café en grano o cápsulas según la rutina interna

El café en grano parte de granos que la máquina muele para preparar cada servicio. Esta modalidad encaja en empresas donde el café tiene una presencia estable durante la jornada y se busca una experiencia más próxima a la de una cafetería. Su gestión implica vigilar el nivel de grano, el agua y los residuos derivados de la preparación.

Las cápsulas plantean una dinámica diferente. Cada dosis viene preparada y el usuario inserta una unidad antes de seleccionar la bebida. Para oficinas con consumos más contenidos, preferencias variadas o personas que desean elegir entre varias opciones, este sistema permite ordenar las referencias disponibles y controlar mejor qué se repone.

La decisión no debería basarse en una idea genérica de calidad, sino en el comportamiento cotidiano de la plantilla. Si predominan los cafés largos y repetidos durante el día, el grano puede responder bien a esa continuidad. Si hay pocos usuarios, muchas reuniones puntuales o gustos muy distintos, las cápsulas pueden simplificar el servicio. También influyen las bebidas complementarias que se quieran ofrecer, como descafeinado o preparaciones con leche.

Mantenimiento y reposición sin improvisaciones

Una máquina de café de empresa acumula tareas sencillas que, si se dejan para más tarde, terminan afectando al uso: vaciar los posos, limpiar las partes indicadas por el fabricante, rellenar los consumibles y comprobar que la salida de bebida funciona correctamente. No requiere que la oficina convierta a una persona en técnico, pero sí que exista una rutina clara.

En un servicio gestionado por proveedor, la reposición y la atención técnica forman parte de la operación de la máquina. Bages Vending instala, gestiona y mantiene equipos de vending, por lo que la elección del modelo también se relaciona con la frecuencia prevista de abastecimiento y con la respuesta ante una incidencia. Una máquina parada en una oficina de varias decenas de personas se detecta mucho antes que otra instalada en un espacio de uso ocasional.

Antes de incorporar un equipo, ayuda definir quién avisará cuando falte café, cómo se comunicarán los problemas y qué productos se mantendrán de forma regular. Esta organización evita que la máquina tenga café disponible un día y quede inutilizada al siguiente por una tarea menor pendiente.

Una máquina acorde con la forma de trabajar

Las máquinas Ducale para empresas se integran en una pausa que puede durar apenas unos minutos, pero que se repite muchas veces durante la semana. Elegir entre grano o cápsulas, ajustar la capacidad al número de usuarios y prever limpieza y reposición permite que el café no dependa de soluciones improvisadas ni de compras dispersas.

¿Cómo se comporta la pausa del café en vuestra oficina: como un uso repartido y tranquilo o como un punto de máxima actividad en momentos muy concretos?

Decapado químico tras soldadura: cuándo aplicarlo

Dejar una zona soldada sin tratar puede convertir una fabricación aparentemente terminada en una fuente de retrabajos, limpiezas difíciles y riesgo de corrosión localizada. El coste no siempre aparece al salir del taller: surge meses después, cuando una tubería presenta manchas, un depósito se contamina durante la puesta en marcha o una instalación exige una intervención que habría sido mucho más sencilla antes de montarse.

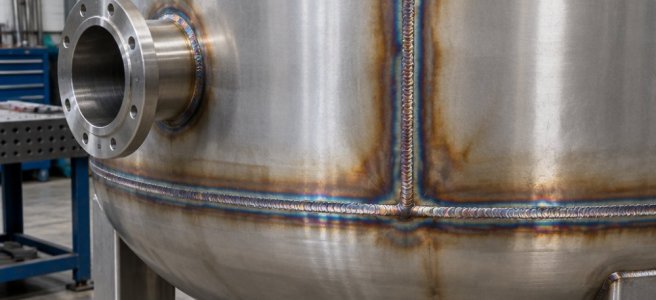
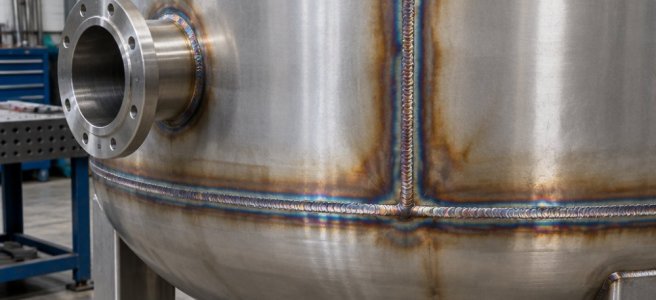
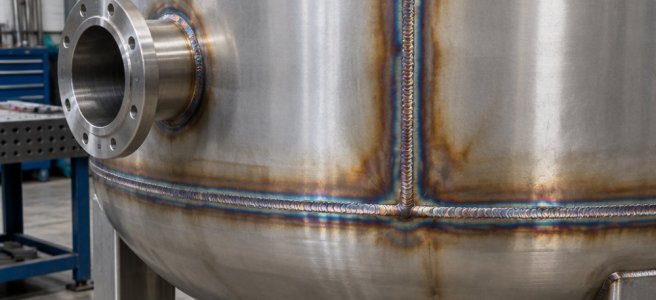
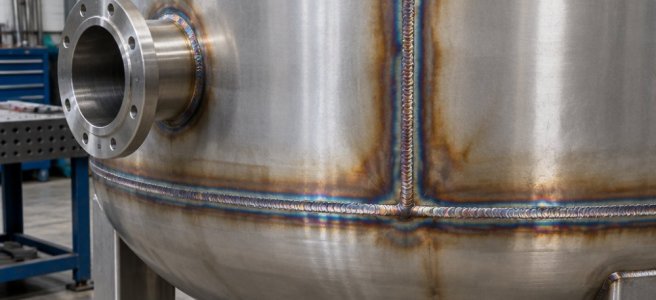
El acero inoxidable no pierde sus propiedades por recibir un cordón de soldadura, pero la operación modifica la superficie situada alrededor de la unión. El calor genera colores de revenido, óxidos térmicos y una zona alterada que requiere atención si la pieza va a trabajar con humedad, productos químicos, agentes de limpieza o contacto con alimentos. AUJOR realiza decapados de acero inoxidable para eliminar esas alteraciones superficiales mediante un proceso químico controlado.

El público al que más directamente afecta esta cuestión es el fabricante de equipos para alimentación y farmacia: talleres que construyen depósitos, tuberías, tolvas, colectores, bastidores o maquinaria donde la higiene y la limpieza posterior no admiten improvisaciones. Tratar la soldadura como un asunto exclusivamente visual es un error caro y todavía demasiado extendido.

La soldadura altera una superficie que parecía terminada

Durante la soldadura, el material situado junto al cordón alcanza temperaturas elevadas. Al enfriarse, pueden aparecer tonalidades pajizas, azules, violáceas o grisáceas. Esas marcas indican que se ha formado una capa de óxidos térmicos en la zona afectada por el calor. Su presencia no implica automáticamente un fallo estructural de la unión, pero sí cambia el comportamiento superficial del inoxidable.

En una estructura decorativa protegida y situada en interior, el impacto puede limitarse al aspecto. En una conducción de proceso, en la cuba de una mezcladora o en un equipo sometido a lavados recurrentes, la lectura es distinta. Las zonas con óxidos de soldadura retienen con más facilidad suciedad y pueden ofrecer menor resistencia frente a determinados ambientes corrosivos que el resto de la pieza correctamente acabada.

El problema se agrava cuando el taller pule solo aquello que se ve desde fuera. Una unión interior de tubería, una esquina de un depósito o la cara posterior de una pletina puede quedar fuera del repaso mecánico, aunque vaya a estar expuesta al producto, al vapor, al agua de lavado o a residuos de fabricación. La inspección visual exterior no sustituye una planificación real del tratamiento superficial.

Qué elimina el decapado químico

El decapado químico actúa sobre la capa superficial afectada por la fabricación. Su objetivo es eliminar óxidos térmicos, restos de contaminación férrica y otras alteraciones que pueden haberse producido durante la soldadura, el mecanizado o la manipulación de la pieza. No consiste en “limpiar” el metal con un producto genérico ni en disimular el color del cordón.

La aplicación puede plantearse sobre la zona soldada o sobre superficies más amplias, según la geometría del componente y el nivel de acabado requerido. Un colector con muchas derivaciones, por ejemplo, plantea una necesidad distinta a la de una chapa soldada de gran formato. También importan la accesibilidad, las áreas interiores, las zonas de solape y la posibilidad de realizar un lavado posterior completo.

El proceso exige controlar la aplicación, el tiempo de actuación, el aclarado y la gestión de los productos utilizados. Ahí es donde fallan muchas prácticas de taller: se aplica un producto sin una preparación adecuada, se deja actuar de manera irregular o se omite la limpieza final. El resultado puede ser una superficie con diferencias visibles y residuos que nadie detecta hasta que la pieza ya está integrada en un conjunto.

El momento adecuado llega antes del montaje final

El decapado se aplica habitualmente después de soldar y antes de cerrar o instalar definitivamente el equipo. Esta secuencia permite acceder a las zonas afectadas, limpiar correctamente la superficie y verificar el estado del conjunto sin obstáculos. Esperar a que el depósito esté instalado, conectado y rodeado de otros elementos suele multiplicar las dificultades de manipulación.

En fabricación de maquinaria, también puede ser necesario programarlo tras operaciones que hayan dejado contaminación superficial. Una pieza puede haberse mecanizado con herramientas usadas en acero al carbono, haberse almacenado junto a materiales férricos o haberse manipulado en una mesa con residuos metálicos. El inoxidable no queda protegido por el mero hecho de llevar ese nombre; una superficie contaminada requiere diagnóstico y tratamiento coherente con su uso.

La secuencia de trabajo más razonable suele considerar estos puntos:

  • finalizar las soldaduras y eliminar salpicaduras, rebabas o restos que impidan tratar la superficie;
  • identificar las zonas interiores y exteriores expuestas al producto, a la humedad o a ciclos de limpieza;
  • aplicar el decapado según la forma y accesibilidad de cada componente;
  • realizar el lavado y la neutralización que requiera el proceso empleado;
  • inspeccionar el conjunto antes de embalarlo, transportarlo o integrarlo en la instalación.

Esta planificación evita uno de los conflictos más absurdos de la fabricación industrial: descubrir la necesidad de intervenir cuando una parte de la superficie ya no es accesible sin desmontar válvulas, conexiones, aislamiento o soportes.

Alimentación y farmacia: superficies que se limpian de verdad

En la industria alimentaria, el acero inoxidable aparece en tolvas, mezcladores, tuberías, equipos de cocción, depósitos y mesas de proceso. Muchos de estos elementos se someten a lavados frecuentes y están en contacto directo o indirecto con materias primas. La calidad de la soldadura importa, pero también importa que la zona cercana quede libre de óxidos y residuos derivados del trabajo térmico.

La industria farmacéutica plantea una exigencia parecida, con equipos donde la limpieza documentada y la repetibilidad de las operaciones pesan más que una apariencia brillante. Un acabado visualmente uniforme no garantiza que se haya eliminado la alteración provocada por la soldadura. El color puede haberse reducido mecánicamente sin tratar por completo la superficie, una práctica que genera falsas sensaciones de trabajo terminado.

También intervienen fabricantes para el sector químico, laboratorios, producción de cosmética y maquinaria de envasado. En estos casos, el medio de trabajo, los detergentes, las soluciones de proceso y los ciclos de mantenimiento determinan la necesidad de tratar una soldadura. No todas las piezas requieren el mismo alcance, pero ninguna debería recibir un tratamiento decidido únicamente por estética.

Decapado y pasivado no son operaciones intercambiables

Confundir ambos procesos lleva a presupuestos mal planteados y a especificaciones incompletas. El decapado elimina capas alteradas y contaminaciones presentes en la superficie. El pasivado se asocia a favorecer la condición protectora del inoxidable una vez que la superficie está limpia y libre de contaminantes. Son tratamientos relacionados, aunque responden a funciones distintas.

La decisión entre una operación localizada o un tratamiento de toda la pieza depende de cómo se haya fabricado el conjunto. Si hay pocos cordones accesibles y el resto de la superficie se ha preservado correctamente, puede plantearse una actuación sobre zonas concretas. Si el equipo acumula soldaduras, mecanizados, huellas de manipulación y áreas interiores complejas, el análisis cambia.

La falta de criterio aparece cuando el decapado se exige como una etiqueta en el plano, sin definir qué soldaduras se incluyen, qué caras del componente están afectadas o qué condición de limpieza necesita el uso final. Una especificación eficaz describe la pieza, el proceso de fabricación y la zona de servicio; una frase genérica solo desplaza el problema al taller.

Las piezas grandes exigen planificar antes de fabricarlas

Un pequeño racor o una pieza desmontable pueden tratarse con relativa facilidad. Un depósito alto, una estructura tubular extensa o un bastidor de maquinaria plantean otra logística: transporte, manipulación, accesos, drenajes y seguridad durante el proceso. En componentes de grandes dimensiones, posponer la decisión puede obligar a recurrir a actuaciones más limitadas de las deseables.

Los diseñadores y responsables de producción deberían identificar desde el inicio si existirán cordones interiores inaccesibles, cavidades sin drenaje, uniones permanentes o zonas que quedarán ocultas después del montaje. El diseño puede facilitar un decapado eficaz o bloquearlo por completo. No es un detalle que se resuelva al final de la orden de fabricación.

También es sensato separar las piezas que requieren tratamiento químico de aquellas destinadas a pintura, recubrimiento u otro acabado posterior. Mezclar rutas de fabricación sin orden provoca pérdidas de tiempo y manipulaciones innecesarias. El tratamiento superficial necesita una posición clara dentro de la secuencia productiva, no una llamada urgente cuando el plazo ya está comprometido.

Una norma sencilla para decidir el tratamiento

La decisión debe basarse en la exposición real de la pieza y en el efecto de la soldadura sobre su superficie, no en si el cordón parece aceptable a simple vista.

Si la pieza va a estar en contacto con producto, humedad, agentes de limpieza o medios agresivos, conviene prever el decapado después de soldar y antes del montaje final. Si solo cumple una función estructural en un entorno seco y protegido, el alcance del tratamiento puede ser menor. En ambos casos, definirlo desde el diseño evita retrabajos y facilita que el equipo funcione como se espera desde el primer día.

Decapado químico tras soldadura: cuándo aplicarlo

Dejar una zona soldada sin tratar puede convertir una fabricación aparentemente terminada en una fuente de retrabajos, limpiezas difíciles y riesgo de corrosión localizada. El coste no siempre aparece al salir del taller: surge meses después, cuando una tubería presenta manchas, un depósito se contamina durante la puesta en marcha o una instalación exige una intervención que habría sido mucho más sencilla antes de montarse.

El acero inoxidable no pierde sus propiedades por recibir un cordón de soldadura, pero la operación modifica la superficie situada alrededor de la unión. El calor genera colores de revenido, óxidos térmicos y una zona alterada que requiere atención si la pieza va a trabajar con humedad, productos químicos, agentes de limpieza o contacto con alimentos. AUJOR realiza decapados de acero inoxidable para eliminar esas alteraciones superficiales mediante un proceso químico controlado.

El público al que más directamente afecta esta cuestión es el fabricante de equipos para alimentación y farmacia: talleres que construyen depósitos, tuberías, tolvas, colectores, bastidores o maquinaria donde la higiene y la limpieza posterior no admiten improvisaciones. Tratar la soldadura como un asunto exclusivamente visual es un error caro y todavía demasiado extendido.

La soldadura altera una superficie que parecía terminada

Durante la soldadura, el material situado junto al cordón alcanza temperaturas elevadas. Al enfriarse, pueden aparecer tonalidades pajizas, azules, violáceas o grisáceas. Esas marcas indican que se ha formado una capa de óxidos térmicos en la zona afectada por el calor. Su presencia no implica automáticamente un fallo estructural de la unión, pero sí cambia el comportamiento superficial del inoxidable.

En una estructura decorativa protegida y situada en interior, el impacto puede limitarse al aspecto. En una conducción de proceso, en la cuba de una mezcladora o en un equipo sometido a lavados recurrentes, la lectura es distinta. Las zonas con óxidos de soldadura retienen con más facilidad suciedad y pueden ofrecer menor resistencia frente a determinados ambientes corrosivos que el resto de la pieza correctamente acabada.

El problema se agrava cuando el taller pule solo aquello que se ve desde fuera. Una unión interior de tubería, una esquina de un depósito o la cara posterior de una pletina puede quedar fuera del repaso mecánico, aunque vaya a estar expuesta al producto, al vapor, al agua de lavado o a residuos de fabricación. La inspección visual exterior no sustituye una planificación real del tratamiento superficial.

Qué elimina el decapado químico

El decapado químico actúa sobre la capa superficial afectada por la fabricación. Su objetivo es eliminar óxidos térmicos, restos de contaminación férrica y otras alteraciones que pueden haberse producido durante la soldadura, el mecanizado o la manipulación de la pieza. No consiste en “limpiar” el metal con un producto genérico ni en disimular el color del cordón.

La aplicación puede plantearse sobre la zona soldada o sobre superficies más amplias, según la geometría del componente y el nivel de acabado requerido. Un colector con muchas derivaciones, por ejemplo, plantea una necesidad distinta a la de una chapa soldada de gran formato. También importan la accesibilidad, las áreas interiores, las zonas de solape y la posibilidad de realizar un lavado posterior completo.

El proceso exige controlar la aplicación, el tiempo de actuación, el aclarado y la gestión de los productos utilizados. Ahí es donde fallan muchas prácticas de taller: se aplica un producto sin una preparación adecuada, se deja actuar de manera irregular o se omite la limpieza final. El resultado puede ser una superficie con diferencias visibles y residuos que nadie detecta hasta que la pieza ya está integrada en un conjunto.

El momento adecuado llega antes del montaje final

El decapado se aplica habitualmente después de soldar y antes de cerrar o instalar definitivamente el equipo. Esta secuencia permite acceder a las zonas afectadas, limpiar correctamente la superficie y verificar el estado del conjunto sin obstáculos. Esperar a que el depósito esté instalado, conectado y rodeado de otros elementos suele multiplicar las dificultades de manipulación.

En fabricación de maquinaria, también puede ser necesario programarlo tras operaciones que hayan dejado contaminación superficial. Una pieza puede haberse mecanizado con herramientas usadas en acero al carbono, haberse almacenado junto a materiales férricos o haberse manipulado en una mesa con residuos metálicos. El inoxidable no queda protegido por el mero hecho de llevar ese nombre; una superficie contaminada requiere diagnóstico y tratamiento coherente con su uso.

La secuencia de trabajo más razonable suele considerar estos puntos:

  • finalizar las soldaduras y eliminar salpicaduras, rebabas o restos que impidan tratar la superficie;
  • identificar las zonas interiores y exteriores expuestas al producto, a la humedad o a ciclos de limpieza;
  • aplicar el decapado según la forma y accesibilidad de cada componente;
  • realizar el lavado y la neutralización que requiera el proceso empleado;
  • inspeccionar el conjunto antes de embalarlo, transportarlo o integrarlo en la instalación.

Esta planificación evita uno de los conflictos más absurdos de la fabricación industrial: descubrir la necesidad de intervenir cuando una parte de la superficie ya no es accesible sin desmontar válvulas, conexiones, aislamiento o soportes.

Alimentación y farmacia: superficies que se limpian de verdad

En la industria alimentaria, el acero inoxidable aparece en tolvas, mezcladores, tuberías, equipos de cocción, depósitos y mesas de proceso. Muchos de estos elementos se someten a lavados frecuentes y están en contacto directo o indirecto con materias primas. La calidad de la soldadura importa, pero también importa que la zona cercana quede libre de óxidos y residuos derivados del trabajo térmico.

La industria farmacéutica plantea una exigencia parecida, con equipos donde la limpieza documentada y la repetibilidad de las operaciones pesan más que una apariencia brillante. Un acabado visualmente uniforme no garantiza que se haya eliminado la alteración provocada por la soldadura. El color puede haberse reducido mecánicamente sin tratar por completo la superficie, una práctica que genera falsas sensaciones de trabajo terminado.

También intervienen fabricantes para el sector químico, laboratorios, producción de cosmética y maquinaria de envasado. En estos casos, el medio de trabajo, los detergentes, las soluciones de proceso y los ciclos de mantenimiento determinan la necesidad de tratar una soldadura. No todas las piezas requieren el mismo alcance, pero ninguna debería recibir un tratamiento decidido únicamente por estética.

Decapado y pasivado no son operaciones intercambiables

Confundir ambos procesos lleva a presupuestos mal planteados y a especificaciones incompletas. El decapado elimina capas alteradas y contaminaciones presentes en la superficie. El pasivado se asocia a favorecer la condición protectora del inoxidable una vez que la superficie está limpia y libre de contaminantes. Son tratamientos relacionados, aunque responden a funciones distintas.

La decisión entre una operación localizada o un tratamiento de toda la pieza depende de cómo se haya fabricado el conjunto. Si hay pocos cordones accesibles y el resto de la superficie se ha preservado correctamente, puede plantearse una actuación sobre zonas concretas. Si el equipo acumula soldaduras, mecanizados, huellas de manipulación y áreas interiores complejas, el análisis cambia.

La falta de criterio aparece cuando el decapado se exige como una etiqueta en el plano, sin definir qué soldaduras se incluyen, qué caras del componente están afectadas o qué condición de limpieza necesita el uso final. Una especificación eficaz describe la pieza, el proceso de fabricación y la zona de servicio; una frase genérica solo desplaza el problema al taller.

Las piezas grandes exigen planificar antes de fabricarlas

Un pequeño racor o una pieza desmontable pueden tratarse con relativa facilidad. Un depósito alto, una estructura tubular extensa o un bastidor de maquinaria plantean otra logística: transporte, manipulación, accesos, drenajes y seguridad durante el proceso. En componentes de grandes dimensiones, posponer la decisión puede obligar a recurrir a actuaciones más limitadas de las deseables.

Los diseñadores y responsables de producción deberían identificar desde el inicio si existirán cordones interiores inaccesibles, cavidades sin drenaje, uniones permanentes o zonas que quedarán ocultas después del montaje. El diseño puede facilitar un decapado eficaz o bloquearlo por completo. No es un detalle que se resuelva al final de la orden de fabricación.

También es sensato separar las piezas que requieren tratamiento químico de aquellas destinadas a pintura, recubrimiento u otro acabado posterior. Mezclar rutas de fabricación sin orden provoca pérdidas de tiempo y manipulaciones innecesarias. El tratamiento superficial necesita una posición clara dentro de la secuencia productiva, no una llamada urgente cuando el plazo ya está comprometido.

Una norma sencilla para decidir el tratamiento

La decisión debe basarse en la exposición real de la pieza y en el efecto de la soldadura sobre su superficie, no en si el cordón parece aceptable a simple vista.

Si la pieza va a estar en contacto con producto, humedad, agentes de limpieza o medios agresivos, conviene prever el decapado después de soldar y antes del montaje final. Si solo cumple una función estructural en un entorno seco y protegido, el alcance del tratamiento puede ser menor. En ambos casos, definirlo desde el diseño evita retrabajos y facilita que el equipo funcione como se espera desde el primer día.

Decapado químico tras soldadura: cuándo aplicarlo

Dejar una zona soldada sin tratar puede convertir una fabricación aparentemente terminada en una fuente de retrabajos, limpiezas difíciles y riesgo de corrosión localizada. El coste no siempre aparece al salir del taller: surge meses después, cuando una tubería presenta manchas, un depósito se contamina durante la puesta en marcha o una instalación exige una intervención que habría sido mucho más sencilla antes de montarse.

El acero inoxidable no pierde sus propiedades por recibir un cordón de soldadura, pero la operación modifica la superficie situada alrededor de la unión. El calor genera colores de revenido, óxidos térmicos y una zona alterada que requiere atención si la pieza va a trabajar con humedad, productos químicos, agentes de limpieza o contacto con alimentos. AUJOR realiza decapados de acero inoxidable para eliminar esas alteraciones superficiales mediante un proceso químico controlado.

El público al que más directamente afecta esta cuestión es el fabricante de equipos para alimentación y farmacia: talleres que construyen depósitos, tuberías, tolvas, colectores, bastidores o maquinaria donde la higiene y la limpieza posterior no admiten improvisaciones. Tratar la soldadura como un asunto exclusivamente visual es un error caro y todavía demasiado extendido.

La soldadura altera una superficie que parecía terminada

Durante la soldadura, el material situado junto al cordón alcanza temperaturas elevadas. Al enfriarse, pueden aparecer tonalidades pajizas, azules, violáceas o grisáceas. Esas marcas indican que se ha formado una capa de óxidos térmicos en la zona afectada por el calor. Su presencia no implica automáticamente un fallo estructural de la unión, pero sí cambia el comportamiento superficial del inoxidable.

En una estructura decorativa protegida y situada en interior, el impacto puede limitarse al aspecto. En una conducción de proceso, en la cuba de una mezcladora o en un equipo sometido a lavados recurrentes, la lectura es distinta. Las zonas con óxidos de soldadura retienen con más facilidad suciedad y pueden ofrecer menor resistencia frente a determinados ambientes corrosivos que el resto de la pieza correctamente acabada.

El problema se agrava cuando el taller pule solo aquello que se ve desde fuera. Una unión interior de tubería, una esquina de un depósito o la cara posterior de una pletina puede quedar fuera del repaso mecánico, aunque vaya a estar expuesta al producto, al vapor, al agua de lavado o a residuos de fabricación. La inspección visual exterior no sustituye una planificación real del tratamiento superficial.

Qué elimina el decapado químico

El decapado químico actúa sobre la capa superficial afectada por la fabricación. Su objetivo es eliminar óxidos térmicos, restos de contaminación férrica y otras alteraciones que pueden haberse producido durante la soldadura, el mecanizado o la manipulación de la pieza. No consiste en “limpiar” el metal con un producto genérico ni en disimular el color del cordón.

La aplicación puede plantearse sobre la zona soldada o sobre superficies más amplias, según la geometría del componente y el nivel de acabado requerido. Un colector con muchas derivaciones, por ejemplo, plantea una necesidad distinta a la de una chapa soldada de gran formato. También importan la accesibilidad, las áreas interiores, las zonas de solape y la posibilidad de realizar un lavado posterior completo.

El proceso exige controlar la aplicación, el tiempo de actuación, el aclarado y la gestión de los productos utilizados. Ahí es donde fallan muchas prácticas de taller: se aplica un producto sin una preparación adecuada, se deja actuar de manera irregular o se omite la limpieza final. El resultado puede ser una superficie con diferencias visibles y residuos que nadie detecta hasta que la pieza ya está integrada en un conjunto.

El momento adecuado llega antes del montaje final

El decapado se aplica habitualmente después de soldar y antes de cerrar o instalar definitivamente el equipo. Esta secuencia permite acceder a las zonas afectadas, limpiar correctamente la superficie y verificar el estado del conjunto sin obstáculos. Esperar a que el depósito esté instalado, conectado y rodeado de otros elementos suele multiplicar las dificultades de manipulación.

En fabricación de maquinaria, también puede ser necesario programarlo tras operaciones que hayan dejado contaminación superficial. Una pieza puede haberse mecanizado con herramientas usadas en acero al carbono, haberse almacenado junto a materiales férricos o haberse manipulado en una mesa con residuos metálicos. El inoxidable no queda protegido por el mero hecho de llevar ese nombre; una superficie contaminada requiere diagnóstico y tratamiento coherente con su uso.

La secuencia de trabajo más razonable suele considerar estos puntos:

  • finalizar las soldaduras y eliminar salpicaduras, rebabas o restos que impidan tratar la superficie;
  • identificar las zonas interiores y exteriores expuestas al producto, a la humedad o a ciclos de limpieza;
  • aplicar el decapado según la forma y accesibilidad de cada componente;
  • realizar el lavado y la neutralización que requiera el proceso empleado;
  • inspeccionar el conjunto antes de embalarlo, transportarlo o integrarlo en la instalación.

Esta planificación evita uno de los conflictos más absurdos de la fabricación industrial: descubrir la necesidad de intervenir cuando una parte de la superficie ya no es accesible sin desmontar válvulas, conexiones, aislamiento o soportes.

Alimentación y farmacia: superficies que se limpian de verdad

En la industria alimentaria, el acero inoxidable aparece en tolvas, mezcladores, tuberías, equipos de cocción, depósitos y mesas de proceso. Muchos de estos elementos se someten a lavados frecuentes y están en contacto directo o indirecto con materias primas. La calidad de la soldadura importa, pero también importa que la zona cercana quede libre de óxidos y residuos derivados del trabajo térmico.

La industria farmacéutica plantea una exigencia parecida, con equipos donde la limpieza documentada y la repetibilidad de las operaciones pesan más que una apariencia brillante. Un acabado visualmente uniforme no garantiza que se haya eliminado la alteración provocada por la soldadura. El color puede haberse reducido mecánicamente sin tratar por completo la superficie, una práctica que genera falsas sensaciones de trabajo terminado.

También intervienen fabricantes para el sector químico, laboratorios, producción de cosmética y maquinaria de envasado. En estos casos, el medio de trabajo, los detergentes, las soluciones de proceso y los ciclos de mantenimiento determinan la necesidad de tratar una soldadura. No todas las piezas requieren el mismo alcance, pero ninguna debería recibir un tratamiento decidido únicamente por estética.

Decapado y pasivado no son operaciones intercambiables

Confundir ambos procesos lleva a presupuestos mal planteados y a especificaciones incompletas. El decapado elimina capas alteradas y contaminaciones presentes en la superficie. El pasivado se asocia a favorecer la condición protectora del inoxidable una vez que la superficie está limpia y libre de contaminantes. Son tratamientos relacionados, aunque responden a funciones distintas.

La decisión entre una operación localizada o un tratamiento de toda la pieza depende de cómo se haya fabricado el conjunto. Si hay pocos cordones accesibles y el resto de la superficie se ha preservado correctamente, puede plantearse una actuación sobre zonas concretas. Si el equipo acumula soldaduras, mecanizados, huellas de manipulación y áreas interiores complejas, el análisis cambia.

La falta de criterio aparece cuando el decapado se exige como una etiqueta en el plano, sin definir qué soldaduras se incluyen, qué caras del componente están afectadas o qué condición de limpieza necesita el uso final. Una especificación eficaz describe la pieza, el proceso de fabricación y la zona de servicio; una frase genérica solo desplaza el problema al taller.

Las piezas grandes exigen planificar antes de fabricarlas

Un pequeño racor o una pieza desmontable pueden tratarse con relativa facilidad. Un depósito alto, una estructura tubular extensa o un bastidor de maquinaria plantean otra logística: transporte, manipulación, accesos, drenajes y seguridad durante el proceso. En componentes de grandes dimensiones, posponer la decisión puede obligar a recurrir a actuaciones más limitadas de las deseables.

Los diseñadores y responsables de producción deberían identificar desde el inicio si existirán cordones interiores inaccesibles, cavidades sin drenaje, uniones permanentes o zonas que quedarán ocultas después del montaje. El diseño puede facilitar un decapado eficaz o bloquearlo por completo. No es un detalle que se resuelva al final de la orden de fabricación.

También es sensato separar las piezas que requieren tratamiento químico de aquellas destinadas a pintura, recubrimiento u otro acabado posterior. Mezclar rutas de fabricación sin orden provoca pérdidas de tiempo y manipulaciones innecesarias. El tratamiento superficial necesita una posición clara dentro de la secuencia productiva, no una llamada urgente cuando el plazo ya está comprometido.

Una norma sencilla para decidir el tratamiento

La decisión debe basarse en la exposición real de la pieza y en el efecto de la soldadura sobre su superficie, no en si el cordón parece aceptable a simple vista.

Si la pieza va a estar en contacto con producto, humedad, agentes de limpieza o medios agresivos, conviene prever el decapado después de soldar y antes del montaje final. Si solo cumple una función estructural en un entorno seco y protegido, el alcance del tratamiento puede ser menor. En ambos casos, definirlo desde el diseño evita retrabajos y facilita que el equipo funcione como se espera desde el primer día.

Decapado químico tras soldadura: cuándo aplicarlo

Dejar una zona soldada sin tratar puede convertir una fabricación aparentemente terminada en una fuente de retrabajos, limpiezas difíciles y riesgo de corrosión localizada. El coste no siempre aparece al salir del taller: surge meses después, cuando una tubería presenta manchas, un depósito se contamina durante la puesta en marcha o una instalación exige una intervención que habría sido mucho más sencilla antes de montarse.

El acero inoxidable no pierde sus propiedades por recibir un cordón de soldadura, pero la operación modifica la superficie situada alrededor de la unión. El calor genera colores de revenido, óxidos térmicos y una zona alterada que requiere atención si la pieza va a trabajar con humedad, productos químicos, agentes de limpieza o contacto con alimentos. AUJOR realiza decapados de acero inoxidable para eliminar esas alteraciones superficiales mediante un proceso químico controlado.

El público al que más directamente afecta esta cuestión es el fabricante de equipos para alimentación y farmacia: talleres que construyen depósitos, tuberías, tolvas, colectores, bastidores o maquinaria donde la higiene y la limpieza posterior no admiten improvisaciones. Tratar la soldadura como un asunto exclusivamente visual es un error caro y todavía demasiado extendido.

La soldadura altera una superficie que parecía terminada

Durante la soldadura, el material situado junto al cordón alcanza temperaturas elevadas. Al enfriarse, pueden aparecer tonalidades pajizas, azules, violáceas o grisáceas. Esas marcas indican que se ha formado una capa de óxidos térmicos en la zona afectada por el calor. Su presencia no implica automáticamente un fallo estructural de la unión, pero sí cambia el comportamiento superficial del inoxidable.

En una estructura decorativa protegida y situada en interior, el impacto puede limitarse al aspecto. En una conducción de proceso, en la cuba de una mezcladora o en un equipo sometido a lavados recurrentes, la lectura es distinta. Las zonas con óxidos de soldadura retienen con más facilidad suciedad y pueden ofrecer menor resistencia frente a determinados ambientes corrosivos que el resto de la pieza correctamente acabada.

El problema se agrava cuando el taller pule solo aquello que se ve desde fuera. Una unión interior de tubería, una esquina de un depósito o la cara posterior de una pletina puede quedar fuera del repaso mecánico, aunque vaya a estar expuesta al producto, al vapor, al agua de lavado o a residuos de fabricación. La inspección visual exterior no sustituye una planificación real del tratamiento superficial.

Qué elimina el decapado químico

El decapado químico actúa sobre la capa superficial afectada por la fabricación. Su objetivo es eliminar óxidos térmicos, restos de contaminación férrica y otras alteraciones que pueden haberse producido durante la soldadura, el mecanizado o la manipulación de la pieza. No consiste en “limpiar” el metal con un producto genérico ni en disimular el color del cordón.

La aplicación puede plantearse sobre la zona soldada o sobre superficies más amplias, según la geometría del componente y el nivel de acabado requerido. Un colector con muchas derivaciones, por ejemplo, plantea una necesidad distinta a la de una chapa soldada de gran formato. También importan la accesibilidad, las áreas interiores, las zonas de solape y la posibilidad de realizar un lavado posterior completo.

El proceso exige controlar la aplicación, el tiempo de actuación, el aclarado y la gestión de los productos utilizados. Ahí es donde fallan muchas prácticas de taller: se aplica un producto sin una preparación adecuada, se deja actuar de manera irregular o se omite la limpieza final. El resultado puede ser una superficie con diferencias visibles y residuos que nadie detecta hasta que la pieza ya está integrada en un conjunto.

El momento adecuado llega antes del montaje final

El decapado se aplica habitualmente después de soldar y antes de cerrar o instalar definitivamente el equipo. Esta secuencia permite acceder a las zonas afectadas, limpiar correctamente la superficie y verificar el estado del conjunto sin obstáculos. Esperar a que el depósito esté instalado, conectado y rodeado de otros elementos suele multiplicar las dificultades de manipulación.

En fabricación de maquinaria, también puede ser necesario programarlo tras operaciones que hayan dejado contaminación superficial. Una pieza puede haberse mecanizado con herramientas usadas en acero al carbono, haberse almacenado junto a materiales férricos o haberse manipulado en una mesa con residuos metálicos. El inoxidable no queda protegido por el mero hecho de llevar ese nombre; una superficie contaminada requiere diagnóstico y tratamiento coherente con su uso.

La secuencia de trabajo más razonable suele considerar estos puntos:

  • finalizar las soldaduras y eliminar salpicaduras, rebabas o restos que impidan tratar la superficie;
  • identificar las zonas interiores y exteriores expuestas al producto, a la humedad o a ciclos de limpieza;
  • aplicar el decapado según la forma y accesibilidad de cada componente;
  • realizar el lavado y la neutralización que requiera el proceso empleado;
  • inspeccionar el conjunto antes de embalarlo, transportarlo o integrarlo en la instalación.

Esta planificación evita uno de los conflictos más absurdos de la fabricación industrial: descubrir la necesidad de intervenir cuando una parte de la superficie ya no es accesible sin desmontar válvulas, conexiones, aislamiento o soportes.

Alimentación y farmacia: superficies que se limpian de verdad

En la industria alimentaria, el acero inoxidable aparece en tolvas, mezcladores, tuberías, equipos de cocción, depósitos y mesas de proceso. Muchos de estos elementos se someten a lavados frecuentes y están en contacto directo o indirecto con materias primas. La calidad de la soldadura importa, pero también importa que la zona cercana quede libre de óxidos y residuos derivados del trabajo térmico.

La industria farmacéutica plantea una exigencia parecida, con equipos donde la limpieza documentada y la repetibilidad de las operaciones pesan más que una apariencia brillante. Un acabado visualmente uniforme no garantiza que se haya eliminado la alteración provocada por la soldadura. El color puede haberse reducido mecánicamente sin tratar por completo la superficie, una práctica que genera falsas sensaciones de trabajo terminado.

También intervienen fabricantes para el sector químico, laboratorios, producción de cosmética y maquinaria de envasado. En estos casos, el medio de trabajo, los detergentes, las soluciones de proceso y los ciclos de mantenimiento determinan la necesidad de tratar una soldadura. No todas las piezas requieren el mismo alcance, pero ninguna debería recibir un tratamiento decidido únicamente por estética.

Decapado y pasivado no son operaciones intercambiables

Confundir ambos procesos lleva a presupuestos mal planteados y a especificaciones incompletas. El decapado elimina capas alteradas y contaminaciones presentes en la superficie. El pasivado se asocia a favorecer la condición protectora del inoxidable una vez que la superficie está limpia y libre de contaminantes. Son tratamientos relacionados, aunque responden a funciones distintas.

La decisión entre una operación localizada o un tratamiento de toda la pieza depende de cómo se haya fabricado el conjunto. Si hay pocos cordones accesibles y el resto de la superficie se ha preservado correctamente, puede plantearse una actuación sobre zonas concretas. Si el equipo acumula soldaduras, mecanizados, huellas de manipulación y áreas interiores complejas, el análisis cambia.

La falta de criterio aparece cuando el decapado se exige como una etiqueta en el plano, sin definir qué soldaduras se incluyen, qué caras del componente están afectadas o qué condición de limpieza necesita el uso final. Una especificación eficaz describe la pieza, el proceso de fabricación y la zona de servicio; una frase genérica solo desplaza el problema al taller.

Las piezas grandes exigen planificar antes de fabricarlas

Un pequeño racor o una pieza desmontable pueden tratarse con relativa facilidad. Un depósito alto, una estructura tubular extensa o un bastidor de maquinaria plantean otra logística: transporte, manipulación, accesos, drenajes y seguridad durante el proceso. En componentes de grandes dimensiones, posponer la decisión puede obligar a recurrir a actuaciones más limitadas de las deseables.

Los diseñadores y responsables de producción deberían identificar desde el inicio si existirán cordones interiores inaccesibles, cavidades sin drenaje, uniones permanentes o zonas que quedarán ocultas después del montaje. El diseño puede facilitar un decapado eficaz o bloquearlo por completo. No es un detalle que se resuelva al final de la orden de fabricación.

También es sensato separar las piezas que requieren tratamiento químico de aquellas destinadas a pintura, recubrimiento u otro acabado posterior. Mezclar rutas de fabricación sin orden provoca pérdidas de tiempo y manipulaciones innecesarias. El tratamiento superficial necesita una posición clara dentro de la secuencia productiva, no una llamada urgente cuando el plazo ya está comprometido.

Una norma sencilla para decidir el tratamiento

La decisión debe basarse en la exposición real de la pieza y en el efecto de la soldadura sobre su superficie, no en si el cordón parece aceptable a simple vista.

Si la pieza va a estar en contacto con producto, humedad, agentes de limpieza o medios agresivos, conviene prever el decapado después de soldar y antes del montaje final. Si solo cumple una función estructural en un entorno seco y protegido, el alcance del tratamiento puede ser menor. En ambos casos, definirlo desde el diseño evita retrabajos y facilita que el equipo funcione como se espera desde el primer día.